深圳市托普科实业有限公司
联系人:向经理 135-1032-9527
邮箱:market@topsmt.com
网址:www.semismt.com
地址:深圳市宝安区福海街道翰宇湾区创新港4号楼201
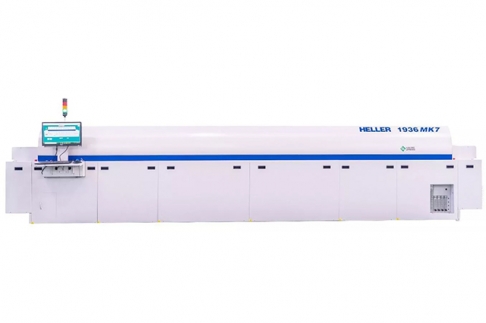
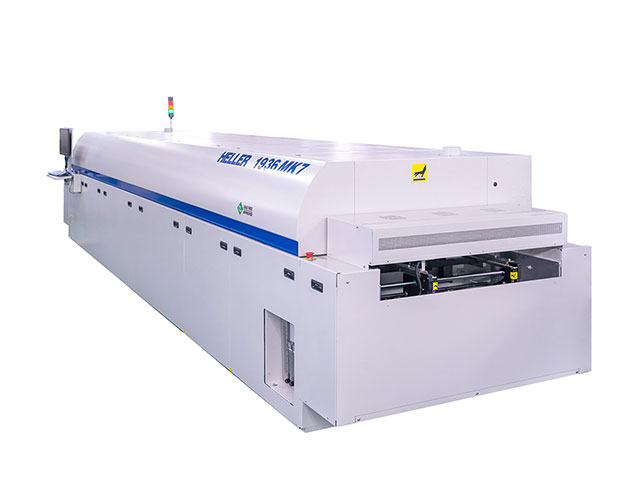
随着电子产品向高密度、细间距方向发展,无铅焊接对氧化控制要求日益严格。本方案采用托普科实业代理的HELLER 1936MK7氮气回流焊炉,该设备具备七温区加热、强制对流热风系统及闭环氧含量控制能力,氮气纯度可达99.999%,炉内氧含量可稳定控制在500ppm以下,满足高可靠性SMT焊接需求。
1. 来料与印刷:锡膏选用SAC305无铅锡膏,印刷后SPI检测,确保锡膏厚度与面积合格。印刷至回流间隔控制在2小时内。
2. 贴片与检验:贴片后AOI检测,重点检查偏移、缺件、极性反等缺陷。
3. 氮气回流焊:采用七温区曲线,参考设定为:预热区(室温→150℃,升温速率1~2℃/s)、恒温区(150~200℃,60~90s)、回流区(峰值235~245℃,液相以上时间45~75s)、冷却区(降温速率≤4℃/s)。氮气在预热段开始通入,炉内氧含量全程监测,焊接区氧含量≤500ppm。
4. 检测与返修:回流后AOI全检,必要时X-Ray抽检BGA焊点,不良品按返修工艺处理。
开机前检查氮气供气压力(0.4~0.6MPa)及管路密封性;
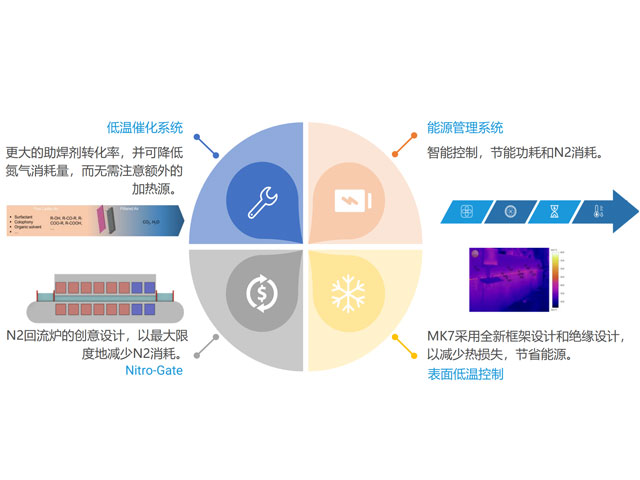
采用流量分段控制,入口段加大流量形成气幕,防止外界空气侵入;
氧含量传感器定期校准(每月一次),确保读数准确;
氮气消耗量按炉膛容积与开门频率动态调整,兼顾焊接质量与成本。
首件采用炉温测试仪实测Profile,确认各温区参数符合锡膏规格书要求;每班次记录氧含量曲线;每周进行焊点外观与IMC层厚度抽检。通过DOE优化氮气流量与链速匹配,在保证焊点光亮、润湿良好的前提下降低氮气消耗。
氮气属窒息性气体,车间需配置氧浓度报警装置与通风设施;操作人员经安全培训后上岗;设备维护时先切断氮气源。HELLER 1936MK7的闭环控制系统可实现氧含量自动调节,建议与托普科实业保持技术支持联动,定期进行设备保养与工艺复盘。
本方案兼顾焊接可靠性与运行经济性,适用于高密度PCBA的批量生产。